

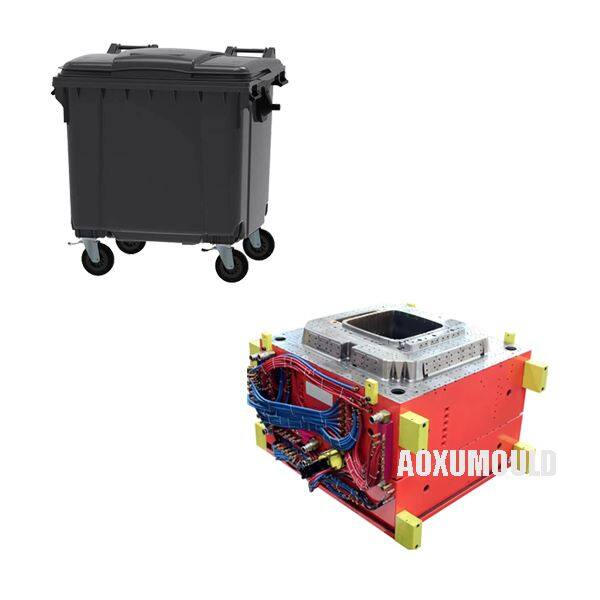
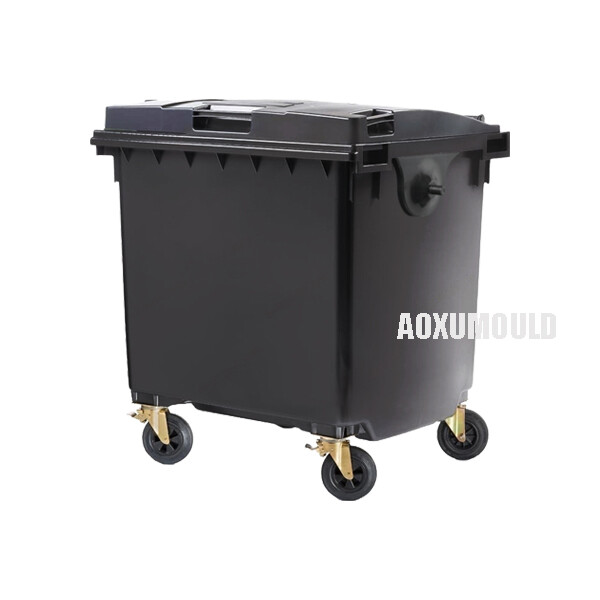
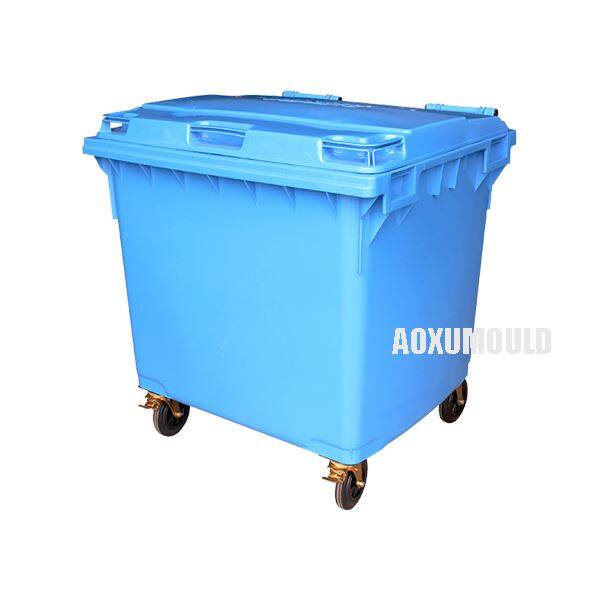
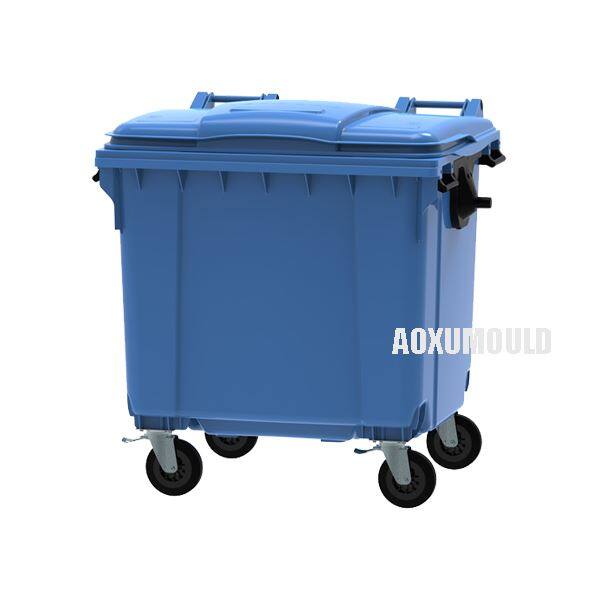
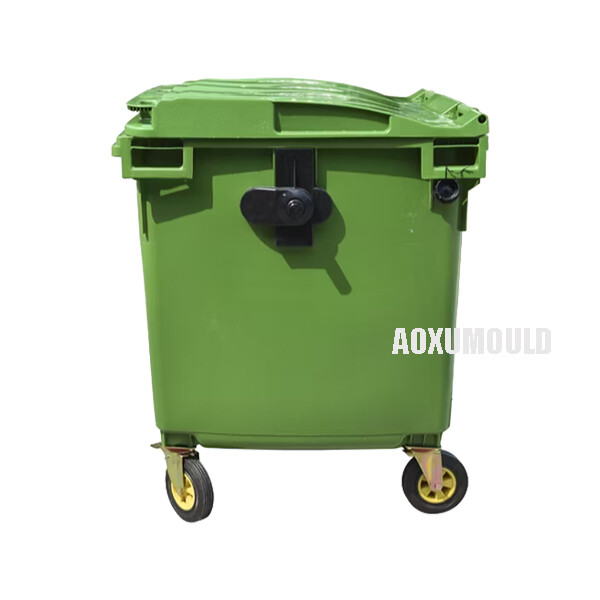
Specyfikacje pleśni
|
Nazwa pleśni |
1100L Bin Form |
|
Materiał pojemnika |
HDPE, PP, plastik |
|
Rozmiar pojemnika |
1370x1075x1450 mm |
| Waga pojemnika | 55 kg |
|
Objętość pojemnika |
1100L |
|
Materiał pleśniowy dla wnęki i. Rdzeń |
P20 |
|
Podstawa pleśni |
C45 |
|
System wtrysku |
Otwarta brama lub brama Hot Runner |
|
Odpowiednia maszyna wtrysku |
4000T |
|
Rozmiar pleśni |
1800x1600x1850 mm |
|
Życie pleśni |
Ponad 500, 000 PCS |
Dlaczego warto wybrać materiał HDPE do wyprodukowania pojemników 1100L?

1. Najwyższa trwałość i odporność na uderzenie
Wytrzymałość: HDPE może wytrzymać ciężkie obciążenia, krople i szorstkie obchodzenie się bez pękania, co czyni ją idealną do użytku przemysłowego i odpadów.
Odporność na pogodę: Dobrze działa w ekstremalnych temperaturach (–50 stopnia do stopnia +80) i odpowiada degradacji UV (jeśli używane są dodatki stabilowane UV).
Długa żywotność: HDPE Bins Ostatnie 10+ nawet w trudnych środowiskach (np. Składowiska, przechowywanie chemiczne).
2. Odporność na chemiczną i korozję
Materiał obojętny: opiera się kwasów, alkaliów, rozpuszczalników i większości chemikaliów, co czyni go bezpiecznym dla:
Magazynowanie odpadów niebezpiecznych.
Chemikalia rolnicze (nawozy, pestycydy).
Ciecze przemysłowe (oleje, detergenty).
Bez rdzy/zgnilizny: w przeciwieństwie do metalu lub drewna, HDPE nie będzie korodować ani degradować po wystawieniu na wilgoć lub chemikalia.
3. Lekki, ale silny
Oszczędzanie wagi: Pojemniki HDPE są o 30–50% lżejsze niż równoważniki stali lub włókna szklanego, zmniejszając koszty transportu i obsługi.
Wysoki stosunek wytrzymałości do ważności: Wzory wzmocnione (żebra, podwójne ściany) utrzymują integralność strukturalną nawet przy pojemności 1100 l.
4. Opłacalność
Niski koszt materiału: HDPE jest tańszy niż alternatywy takie jak PP (polipropylen) lub włókno szklane.
Łatwe przetwarzanie: wydajne formowanie wtryskowe (niższe koszty energii w porównaniu z wytwarzaniem metalu).
Recykling: HDPE podlega w 100% recyklingu, zmniejszając odpady i atrakcyjne dla ekologicznych nabywców.
6. Elastyczność projektowania
Możliwość formowania: HDPE łatwo przepływa do złożonych kształtów pleśni, umożliwiając:
Niestandardowe logo, tekstury i kolory.
Zintegrowane uchwyty, koła lub funkcje układania.
Spójność: jednolity skurcz (1,5–3%) minimalizuje wypaczenie w porównaniu z innymi tworzywami sztucznymi.
Jak zrobić wysokiej jakości formę kosza 1100L?
Wybierz odpowiednie materiały: Jakość formy zależy w dużej mierze od materiałów użytych w jej konstrukcji. Wybierz materiały o wysokiej jakości, które są trwałe, odporne na ciepło i są w stanie wytrzymać rygory produkcji.
|
Stal stalowy |
Najlepsze dla |
Twardość (HRC) |
|
P20 |
Tanie, ogólne użycie |
28–32 |
|
718H |
Wysoka precyzja, długie życie |
32–36 |
|
H13 |
Obszary o wysokiej noszeniu (wyrzutniki, rdzenie) |
48–52 |
|
S136 |
Odporne na korozję (do błyszczących wykończeń) |
48–52 |
Projektowanie i inżynieria
Użyj oprogramowania CAD (SolidWorks, UG/NX), aby zaprojektować formę z:
Właściwa grubość ściany (4–6 mm dla HDPE/PP).
Zoptymalizowane żebra i wzmocnienia pod kątem wytrzymałości strukturalnej.
System zrównoważony (Hot Runner lub Cold Runner).
Przeprowadź analizę przepływu pleśni (Moldflow, Molx3D), aby przewidzieć:
Wydajność chłodzenia.
Potencjalne wady (wypaczenie, zlewane znaki).
Użyj zaawansowanych technik produkcyjnych: Wykorzystaj najnowocześniejszą technologię i zaawansowane techniki produkcyjne, aby stworzyć formę z precyzją i dokładnością.
Frezowanie/obracanie CNC
Tolerancja obróbki: ± 0. 02mm.
Krytyczne powierzchnie wypolerowane do lustra wykończenia (Ra mniejsze lub równe 0. 05 μm).
EDM (obróbka elektryczna)
Używany do skomplikowanych rdzeni/wnęk.
Zapewnia ostre krawędzie i drobne szczegóły.
Optymalizacja systemu chłodzenia
Przemoc i spiralne kanały chłodzenia do jednolitego chłodzenia.
Analiza prędkości przepływu, aby zapobiec gorącym punktom.
Kontrolery temperatury pleśni (10–60 stopni dla HDPE/PP).
5. Przeprowadź dokładne testy: Przed wprowadzeniem pleśni do produkcji powinna przejść dokładne testy, aby zapewnić, że spełnia wszystkie standardy wydajności. Może to obejmować testowanie trwałości, dokładności i zgodności z zamierzonym użyciem.
Projekt produktu i. Pleśń

Jakie są powszechne wady w produkcji pojemników 1100L?
1. Warpanie (deformacja)
Przyczyna:
Nierównomierne chłodzenie (niektóre sekcje chłodne szybciej niż inne).
Stres resztkowy z niewłaściwego projektu formy lub skurczu materiału.
Rozwiązanie:
Zoptymalizuj kanały chłodzenia pod kątem jednolitego rozkładu temperatury.
Dostosuj temperaturę formy (zwykle 10–60 stopni dla HDPE/PP).
Użyj tworzyw sztucznych o niskim poziomie lub zmodyfikuj projekt części (dodaj żebra, aby uzyskać stabilność).
2. Znaki zlewu (wgniecenia na powierzchni)
Przyczyna:
Niewystarczające ciśnienie pakowania lub czas trzymania podczas wtrysku.
Grube skrawki chłodzące wolniej, powodując pustkę skurczową.
Rozwiązanie:
Zwiększ ciśnienie trzymające (zwykle 50–80% ciśnienia wtrysku).
Wydłużyć czas trzymania (5–10 sekund dla dużych pojemników).
Przeprojektuj grube obszary o stopniowej grubości.
3. Flash (nadmiar plastiku na krawędziach)
Przyczyna:
Nadmierne ciśnienie wtrysku lub siła zaciskająca zbyt niska.
Zużyte krawędzie pleśni lub niewspółosione połówki pleśni.
Rozwiązanie:
Sprawdź siłę mocowania (powinna być większa lub równa 1,5 -krotne ciśnienie obszaru pojemnika).
Sprawdź i napraw linie podziału pleśni pod kątem uszkodzeń.
Zmniejsz prędkość/ciśnienie wtrysku w końcowym etapie napełniania.
4. Znaki spalania (czarne/ciemne plamy)
Przyczyna:
Uwięziono spalanie powietrza z powodu złego odpowietrzania.
Przegrzanie przy wysokich prędkościach wtrysku.
Rozwiązanie:
Popraw odpowietrzanie (dodaj wentylacje w pobliżu obszarów z poprzednim do wypełnienia).
Nieco zmniejsz prędkość wtrysku lub obniżyć temperaturę stopu.
5. Linie spoiny (widoczne szwy)
Przyczyna:
Fronty przepływu topnienia spotykają się wokół przeszkód (np. Żeberka, wkładki).
Niska temperatura stopu lub powolna prędkość wtrysku.
Rozwiązanie:
Zwiększ temperaturę stopu i prędkość wtrysku, aby poprawić fuzję.
Zmiana bram w celu zmiany ścieżek przepływu.
Pakiet &. Dostawa

1. Przed wysyłką do pojemników sprawdzimy, czy otwarcie i zamknięcie formy jest gładkie, system chłodzenia wody, system oleju hydraulicznego i system Hot Runner.
2. Wnęka i rdzeń są czyszczone bez zapisów żelaza i zanieczyszczeń.
3. Uwolnij drogę wodną, aby zapobiec rdzewieniu długoterminowego transportu morza.
4. Spryskujemy środki przeciw ruroczkowemu po wewnętrznej stronie formy, rozpylają farbę na zewnątrz formy i nakłada olej przeciwprądowy na naparstek.
5. Umieścimy tabliczkę znamionową na formie, pokazuje nazwę pleśni, rok produkcji i informacji o pleśni, masę i rozmiar pleśni.
6: Części pleśni są dostarczane bezpłatnie (wygodne dla klientów).
Komponenty pleśni
Stal pleśni

System Hot Runner

Części standardowe

Dlaczego warto wybrać system Hot Runner?
|
1. Zmniejszone marnotrawstwo materiałowe Zimne biegacze (tradycyjne systemy) zestalają i muszą być odrzucane, marnując 5–15% materiału. Gorący biegacze poddają recyklingowi 100% plastiku w tę część, oszczędzając koszty-szczególnie dla dużych pojemników. 2. Szybsze czasy cyklu Nie trzeba wysyłać i obsługiwać zestalonych biegaczy. Redukcja czasu cyklu: do 15–30% szybciej w porównaniu do zimnych biegaczy. 3. Ulepszona jakość części Konsekwentna temperatura stopu zapobiega liniom przepływu i krótkich strzałów. Zrównoważony rozkład ciśnienia zmniejsza wypaczenie w dużych pojemnikach. Brak śladów bramek (czystszy wygląd). 4. Niższe koszty energii Mniej ponowne przetwarzanie zmarnowanego materiału=niższe zużycie energii elektrycznej. Zmniejszona siła zacisków (mniejszy system biegaczy). 5. Przyjazny dla automatyzacji Brak ręcznego usuwania biegaczy, co czyni go idealnym do produkcji o dużej objętości.
|
FAQ
|
>1. Jak długo trwa wyprodukowanie formy wtrysku 1100 litrów? Czas produkcji formy wtryskowej 1100 -litrowej może się różnić w zależności od złożoności projektu i obecnego obciążenia naszej fabryki. Jednak średnio trwa około 55-65 dni. >2. Jakie materiały są używane do produkcji form wtrysku 1100l? Używamy wysokiej jakości stali, takiej jak P20, 718, S136, H13 itp. Do produkcji naszych form wtryskowych 1100L. Materiały te są trwałe i mogą wytrzymać rygory procesu formowania wtryskowego. >3. Jakie materiały są używane do produkcji pojemników 1100 l? Zwykle HDPE (polietylen o wysokiej gęstości) lub PP (polipropylen) ze względu na ich wytrzymałość i odporność na uderzenie. >4. Czy możesz dostosować konstrukcję formy wtrysku 1100 litrów? Tak, możemy dostosować konstrukcję formy wtrysku 1100L według twoich konkretnych wymagań. Nasz zespół doświadczonych projektantów i inżynierów może ściśle współpracować z Tobą, aby stworzyć formę spełniającą twoje dokładne specyfikacje. >5. Jak zapewnić jakość twoich form wtrysku pojemników 1100L? Mamy ścisłe środki kontroli jakości, aby zapewnić, że wszystkie nasze formy wtryskowe 1100L do wtrysku spełniają najwyższe standardy. Nasz zespół wykwalifikowanych techników przeprowadza dokładne kontrole w całym procesie produkcyjnym, aby upewnić się, że formy są wolne od wszelkich wad. >6. Czy możesz dostarczyć próbki twoich form wtrysku 1100l do oceny? Tak, możemy przedstawić próbki naszych form wstrzyknięć 1100l do oceny przed złożeniem zamówienia masowego. Pozwoli to ocenić jakość i funkcjonalność formy przed podjęciem ostatecznej decyzji.
|
Informacje zwrotne klientów


