

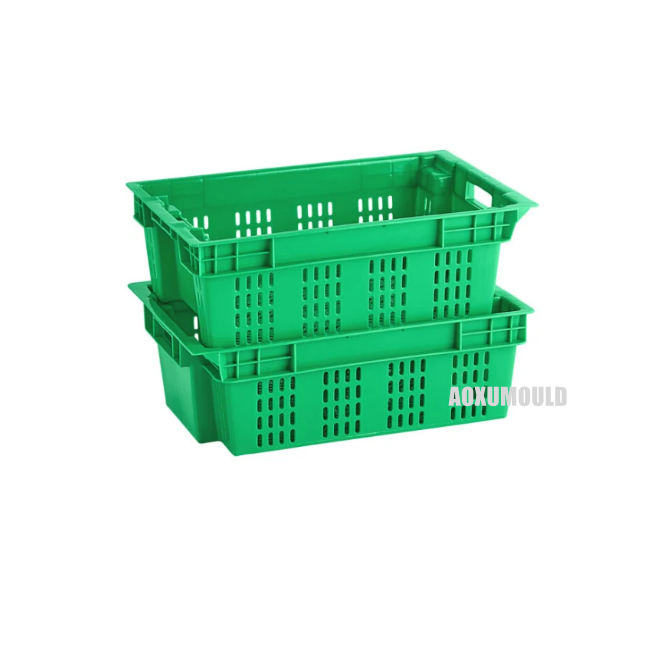
Specyfikacje pleśni
|
Nazwa pleśni |
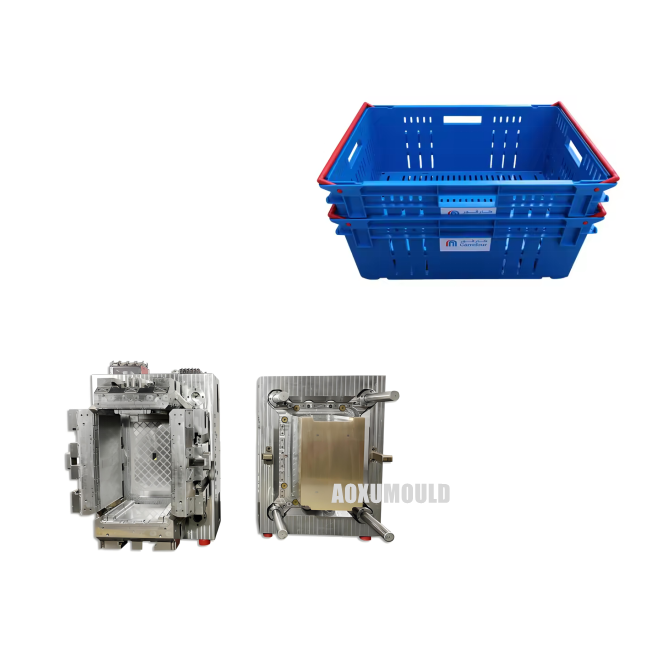
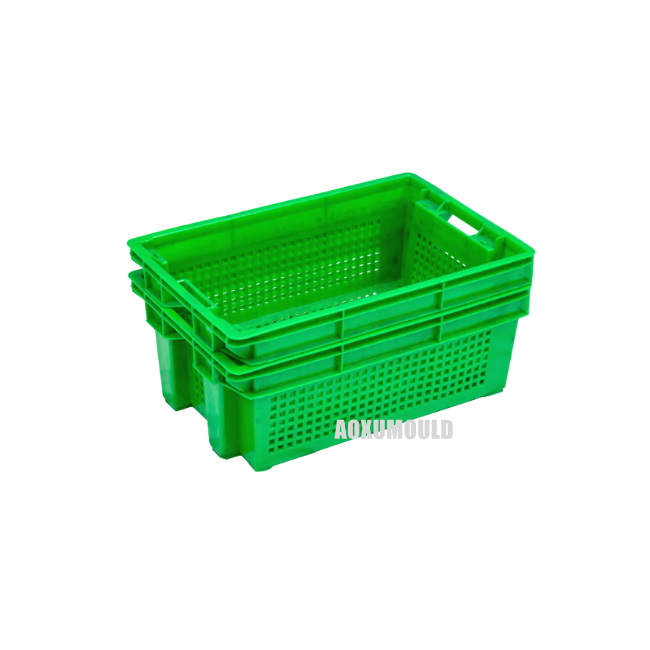
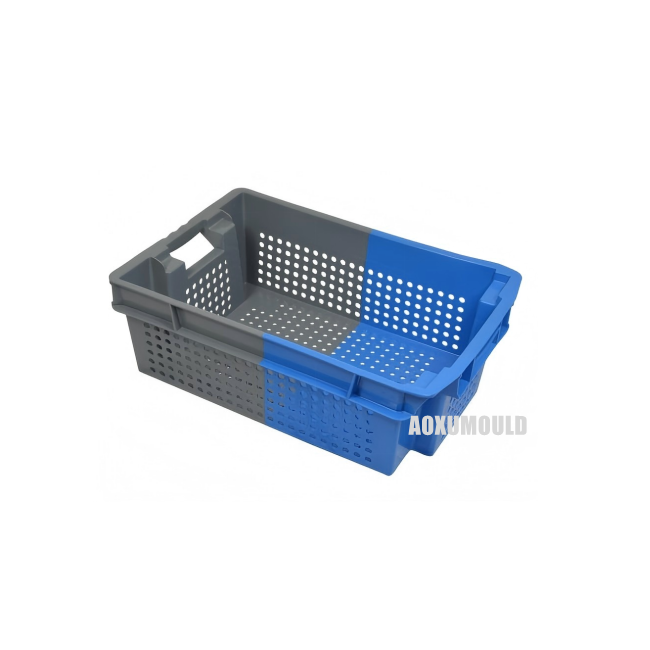
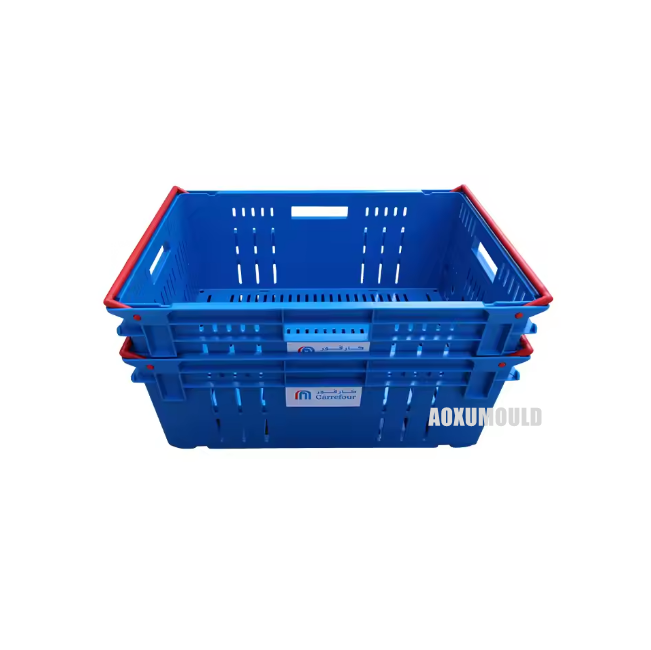
Plastikowa pleśń skrzyni gniazda |
|
Materiał produktu |
HDPE/PP |
|
Wielkość produktu |
600 x 400 x 300 mm |
|
Materiał pleśniowy dla wnęki i. Rdzeń |
P20/718H/H13/2738 |
|
Nos wnęki |
1 wnęka |
|
System wtrysku |
Hot Runner |
|
Odpowiednia maszyna wtrysku |
480T |
|
Rozmiar pleśni |
1050x780x700 mm |
|
Waga pleśni |
6200 kg |
|
Życie pleśni |
Ponad 500, 000 PCS |
|
Czas dostawy |
50 dni |
Co's SprzętCzy potrzebujemyPlastikowyPakaLinia produkcyjna?
1. System obsługi materiałów
Surowiec, suszarka do zbiornika, automatyczna ładowarka, miksujący mikser
2. Sprzęt do sprzyjania
Maszyna do formowania wtrysku, pleśń.
Specjalizujemy się w projektowaniu i produkcji wysokowydajnych form wtryskowych dla różnych rodzajów plastikowych skrzyń/pojemników gniazdowych.
3. Kolanie i. Demolding
Agent chłodniczy, ramię robotyczne
4. Sprzęt do przetwarzania pozycji
Maszyna do przycinania, system drukowania
Jak formowane są plastikowe skrzynie?

Plastikowe skrzynie gniazdowe (zwane także plastikowymi pojemnikami lub pojemnikami) są zwykle wytwarzane przez formowanie wtryskowe, co stanowi wysokowydajny proces produkcji masowej.
1. Preparation Material
- Surowiec: Polypropylen (PP) lub polietylen o dużej gęstości (HDPE) są wybierane ze względu na ich trwałość, lekkie właściwości i możliwości recyklingu.
- Suszenie: Pellety są suszone w celu usunięcia wilgoci, zapewniając optymalną wydajność topnienia i formowania.
2. Cykl formowania wtrysku
- Topnienie: Pellety są podawane do wtryskowej maszyny do formowania i podgrzewane do stanu stopionego (zwykle 200–300 stopni).
- Wstrzyknięcie: stopiony plastik jest wstrzykiwany pod wysokim ciśnieniem do wstępnie zaprojektowanej stalowej wnęki w kształcie skrzyni.
- Chłodzenie: Forma jest szybko chłodzona (przez kanały wodne), aby zestalić plastik w strukturze skrzyni.
- Wyrzucenie: Po zatwardzeniu pleśń otwiera się, a szpilki wyrzucające wypychają gotową skrzynię.
3. Projektowanie pleśni
- Dostosowanie: Formy są precyzyjne, aby zdefiniować rozmiar skrzyni, grubość ściany, uchwyty i funkcje układania.
4. Postrocesing
- Przycinanie: Nadmiar plastiku (np. Flash wokół krawędzi) jest usuwany ręcznie lub poprzez automatyzację.
- Kontrola jakości: skrzynie są sprawdzane pod kątem wad, dokładności wymiarowej i pojemności obciążenia.
-Opcjonalne dodatki: Funkcje takie jak tekstury antypoślizgowe, etykiety lub znaczniki RFID można dodać.
5. Automatyzacja i wydajność
Nowoczesne obiekty wykorzystują ramiona robotyczne do obsługi form i gotowych produktów, umożliwiając ciągłą produkcję 24/7 z minimalnymi odpadami.
Proces ten zapewnia, że plastikowe skrzynki są solidne, lekkie i idealne do logistyki, rolnictwa lub użytku detalicznego.
JakTo Projekt Ton strukturaAPlastikowyGniazdowanieSkrzynia mouLd?

Projektowanie plastikowej pleśni skrzyni gniazdowej wiąże się z systematycznym podejściem w celu zapewnienia funkcjonalności, produkcji i wydajności. Oto ustrukturyzowany podział:
1. Rozważania dotyczące projektowania części
- Stożone ściany: wdrożyć kąt przeciągu 1–3 stopni na pionowych ścianach, aby ułatwić zdemolowanie i umożliwić gniazdowanie. Równowaga kąt przeciągu, aby uniknąć nadmiernej przestrzeni między zagnieżdżonymi skrzyniami.
- Jednoliczna grubość ściany: Utrzymaj grubość 2–4 mm (dostosuj na podstawie materiału, np. PP lub HDPE), aby zapobiec wadom. Żebra powinny wynosić 5 0 - 70% grubości ściany z projektem 0,5–1 stopni.
- Wzmocnienia strukturalne: Dodaj żebra do podstawy i boków, aby uzyskać siłę. Wyrównaj żebra do kierunku demoldingu i zapewnij odpowiedni przeciąg.
- Uchwyty/Funkcje układania: uchwyty projektowe jako wycięcia radiowe, aby uniknąć stężenia stresu. Dołącz blokowanie felg/ust do stabilnego układania.
2. Projektowanie struktury pleśni
- Rdzeń i wnęka: podziel na dwie połowy (rdzeń na powierzchnie wewnętrzne, wnęka na zewnętrzny). Upewnij się, że umieszczenie linii rozbijają się minimalizuje flashową widoczność (np. Wzdłuż krawędzi skrzyni).
- Venting: Zintegruj płytkie otwory wentylacyjne (0. 0 2–0,04 mm) na linii podziału i głębokich żeber, aby zapobiec pułapkom powietrza.
- System chłodzenia: Użyj konformalnych kanałów chłodzenia w pobliżu grubej sekcji (np. Ribs) do jednolitego chłodzenia. Rozważ przegrody/bubblery na głębokie obszary.
- System wyrzucania: Pozycje wyrzutu pod żebra i krawędzie do równej dystrybucji siły. W razie potrzeby użyj płyt do striptizerki dla dużych powierzchni.
-Gorowanie: Wybierz bramy krawędzi, aby zapewnić równomierne wypełnienie i zminimalizowanie widocznych znaków. Unikaj bram centralnych, chyba że jest to konieczne do symetrii.
3. Materiał i produkcja
- Materiał pleśni: Wybierz stal P20/H13 do produkcji o dużej objętości; Aluminium dla prototypów/niskich objętości.
- Kompensacja skurczu: Wymiary formy skali według skurczu materiału (np. 1,5–2% dla PP).
- Wykończenie powierzchni: Zastosuj teksturę, aby ukryć ślady wyrzutu i poprawić. Unikaj wykończeń o wysokim przełomie.
4. Walidacja i testowanie
-Symulacja: Użyj analizy przepływu pleśni, aby przewidzieć wzorce napełniania, chłodzenie i potencjalne wady (linie spoiny, wypacza).
- Prototypowanie: test z formami wydrukowanymi 3D lub miękkimi w celu weryfikacji gniazdowania, siły i ergonomii.
- Tolerancje: Zapewnij ścisłe tolerancje dla funkcji blokujących, aby zagwarantować spójne gniazdowanie.
5. Unikanie złożoności
- Podcięcia: Uchwyty projektowe jako proste wycięcia bez podcięcia w celu wyeliminowania potrzeby slajdów/podnośników.
- Uproszczone wyrzucenie: optymalizuj projekt kątów i umieszczenie wyrzutnika, aby uniknąć przyklejenia.
JestAPotrzebny system Hot RunnerFlub plastikGniazdowanieWstrzyknięcie skrzyni mouLDS?

Decyzja o użyciu systemu gorącego biegacza w tworzywach wtrystycznych skrzyni zależy od:
1. Wielkość produkcji
-Zalecany Hot Runner: W przypadku długoterminowej produkcji o dużej objętości (np. Jednostki 100k+) zmniejsza marnotrawstwo materiałowe, skraca czas cyklu i obniża koszty.
- Zimny biegacz wystarczający: w przypadku małych partii lub prostych form zimne biegacze oferują niższe koszty z góry.
2. Projektowanie produktu
- Plastikowe skrzynie są zwykle cienkie i strukturalnie proste. Gorący biegacz zapewnia równomierny rozkład stopu, minimalizując wady takie jak ślady zlewu lub wypacza.
- Hot Runners wyróżniają się w projektach wielokrotnościowych poprzez równoważenie przepływu stopu.
3. Koszt vs. wydajność
- Hot Runner Plus: Eliminuje złom biegaczy, przyspiesza cykle, zmniejsza przetwarzanie po przetwarzaniu.
- Hot Runner Cons: Wyższy koszt pleśni, złożona konserwacja i precyzyjne wymagania dotyczące kontroli temperatury.
Komponenty pleśni
Stal pleśni

System Hot Runner

Części standardowe

Pakiet &. Dostawa

JakTo Utrzymuj formy wtryskowe z plastikową skrzynią?
Właściwe utrzymanie plastikowych pleśni wtrysku skrzyni ma kluczowe znaczenie dla zapewnienia jakości produktu, przedłużania długości życia pleśni i skracania przestojów produkcyjnych. Postępuj zgodnie z tymi wytycznymi dotyczącymi skutecznej opieki pleśni:
1. Codzienna konserwacja
A. Oczyść po użyciu:
- Wyjmij resztkowy plastik, kurz lub resztki z powierzchni formy, wnęki i otworu wentylacyjne za pomocą miękkich szczotek lub sprężonego powietrza.
- Unikaj narzędzi ściernych zapobiegających zarysowaniom powierzchni.
B. lubbrycation:
-Nałóż cienką warstwę smaru opornego na wysoką temperaturę, aby poprowadzić szpilki, szpilki wyrzutni i elementy przesuwne.
- Użyj smarów nie-slilikonowych, aby uniknąć zanieczyszczenia.
C. inspekcja szkód:
- Sprawdź zużycie, pęknięcia lub korozję krytycznych komponentów (np. Rdzenie, wnęki, systemy wyrzutów).
- Natychmiast rozwiązaj drobne problemy, aby zapobiec eskalacji.

2. Okresowe głębokie czyszczenie
A. Demontaż komponentów:
- Regularnie rozkładaj szpilki wyrzutników, suwaki i kanały chłodzące w celu dokładnego czyszczenia.
- Użyj ultradźwiękowego czyszczenia lub wyspecjalizowanych czyszczących form do upartych pozostałości.
B. Konserwacja systemu wkurzania:
- Kanały chłodzenia spłukające, aby zapobiec gromadzeniu się skali lub blokowaniu.
- Zapewnij spójny przepływ płynu chłodzącego, aby uniknąć przegrzania.
3. Zapobieganie korozji
A. Apply Anti-Rust Coatings:
- Używaj inhibitorów rdzy lub sprayów ochronnych na powierzchniach pleśni, szczególnie podczas długoterminowego przechowywania.
- Kontrola wilgotności:
- Przechowuj formy w suchym, kontrolowanym temperaturze środowisku (idealna wilgotność:<50%).
4. Wyrównanie i kalibracja
A. Sprawdź wyrównanie formy:
- Sprawdź właściwe wyrównanie połówek pleśni, aby zapobiec nierównomiernemu zużyciu lub miganiu.
- Użyj narzędzi precyzyjnych (np. Wskaźników wybierania) do korekt.
B. Monitorowanie siły zacisku:
- Zapewnij optymalne ciśnienie zacisku, aby uniknąć deformacji pleśni.
5. Naprawa i wymiana
- Niezwłocznie napraw niewielkie obrażenia:
- Naprawa zadrapań lub wgnieceń za pomocą polerowania lub EDM (obróbka elektryczna).
- Wymień zużyte części:
- Terminowo wymień starzejące się piny, tuleje lub uszczelki, aby zachować funkcjonalność.
6. Najlepsze praktyki przechowywania
A. PROCETE Forma powierzchni:
- Pull powierzchnie za pomocą środka uwalniania formy lub olejem przeciw rosnącemu przed przechowywaniem.
B. Użyj bloków wsparcia:
- Włóż drewniane/metalowe bloki między połówkami pleśni, aby złagodzić napięcie na komponentach.
7. Dokumentacja i. Szkolenie
- Utrzymuj dzienniki:
- Record Dates, problemy i naprawy w celu identyfikowalności.
- Operatorzy pociągów:
- Upewnij się, że pracownicy przestrzegają odpowiednich procedur obsługi i protokołów bezpieczeństwa.
Informacje zwrotne klientów

Informacje zwrotne klientów
Dlaczego warto wybrać nas do twoich plastikowych form wtrystycznych skrzyni?
1. Wiedza i. Inżynieria precyzyjna
Dzięki ponad 16-letnim doświadczeniu w projektowaniu i produkcji formy wtryskowej dostarczamy bardzo precyzyjne, trwałe formy dostosowane do plastikowych skrzyń. Nasz zespół inżynierski łączy najnowocześniejszą technologię CAD/CAM z praktyczną wiedzą branżową w celu optymalizacji wydajności pleśni, zapewniając nieskazitelne cykle produkcyjne i rozszerzoną żywotność narzędzi.
2. Niestandardowe rozwiązania dla każdej potrzeby
Niezależnie od tego, czy potrzebujesz skrzyń podlegających stosowaniu, wentylowanym wzorom, wytrzymałościowych pojemnikach czy funkcjach specyficznych dla branży, tworzymy formy, które są zgodne z Twoimi dokładnymi specyfikacjami. Nasze podejście do współpracy zapewnia, że wizja projektowania staje się rzeczywistością.
3. Opłacalna produkcja
Wykorzystujemy zaawansowane materiały i usprawnione procesy w celu obniżenia kosztów długoterminowych. Nasze formy minimalizują marnotrawstwo materiałowe, przyspieszają czasy cyklu i obsługują wysoką ilość wyjściową maksymalizując ROI.
4. Gwarantowana jakość
Rygorystyczne protokoły QA/QC na każdym etapie prototypowania do końcowego testowania bez wady. Priorytetowo traktujemy trwałość, dokładność wymiarową i łatwość konserwacji.
5. Szybki zwrot, globalny zasięg
Zwinne przepływy pracy i udokumentowane osiągnięcia w dostawie czasu, nawet w przypadku złożonych projektów. Obsługujemy klientów na całym świecie, oferując kompleksowe wsparcie od projektowania po usługi posprzedażne.
6. Innowacje oparte na zrównoważonym rozwoju
Projektujemy formy do materiałów recyklingowych (np. PP, HDPE) i energooszczędnej produkcji, pomagając osiągnąć cele przyjazne dla środowiska bez uszczerbku dla siły lub funkcjonalności.


